电话: (+0755) 85290629
手机:18028768777
QQ:1303580976
微信:heming9way
邮箱:xm@sgpte.com,18028768777@163.com
深圳市龙华区中裕冠大道中裕冠产业园 518000
电话: (+0755) 85290629
手机:18028768777
QQ:1303580976
微信:heming9way
邮箱:xm@sgpte.com,18028768777@163.com
深圳市龙华区中裕冠大道中裕冠产业园 518000
激光送锡线焊锡是一种用半导体激光替代传统烙铁加热、用自动送丝替代人工送丝的焊锡方式。它把”加热”和”送料”两个解耦,特别适合焊点较大、对一致性和自动化要求高的产线。本文梳理它的焊接原理、系统组成与典型应用。
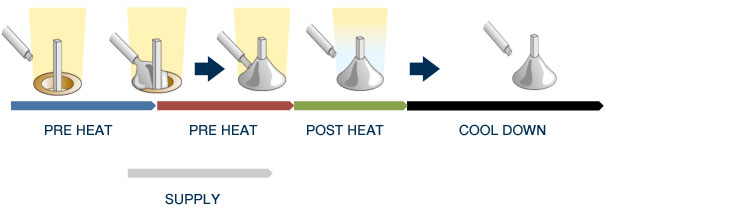
激光送锡线焊锡的自动焊接系统主要包括预热、送丝、焊接、回锡、冷却五个环节:
1. 激光源
一般采用半导体光源,相比其他激光源,具有能量转换效率高、使用寿命长(可达数万小时)、功率密度低使加热更均匀、可按材料吸收特性选择 808/915/941/980nm 等波长、体积小易集成等优点。

2. 自动送锡系统
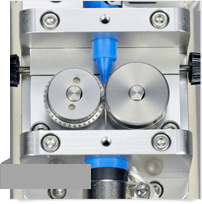
锡丝通过自动送锡系统精确输送,精密电机确保送丝稳定。为防炸溅和锡球,通常采用破锡送锡装置——送丝时切开松香芯锡线,释放内部应力,抑制飞溅。
3. 红外温度监控
通过红外温度传感器实时监测焊点温度,将过程控制在可控区间,防止焊盘和元件因高温受损。
激光送锡线焊锡广泛应用于电子、汽车等行业,在传统烙铁难以解决的温度敏感、高自动化要求场景优势明显,可替代手工焊接实现自动化生产。典型适用对象包括 PCB 板、FPC 板、连接端子等焊点较大的产品;同时因激光能量可控性好,也能焊接高散热材料。
标准焊接系统
焊接产品:印刷电路板(PCB)。功能:同轴 CCD 与温度监测、集成送丝与焊接控制。

构建激光送锡线焊锡工位时,可参考三类核心模块:激光焊锡模组(集成激光源与送丝控制,适合改造现有设备)、焊锡丝(按焊点尺寸与基板选择合金与线径)、激光焊锡机器人(实现自动上下料与编程量产)。实际导入建议先做样品打样,确认激光功率、送丝节奏与温度曲线后再固化工艺。
用半导体激光替代传统烙铁加热、用自动送丝替代人工送丝的焊锡方式,把加热和送料两个环节解耦,特别适合焊点较大、对一致性和自动化要求高的产线。
预热、送丝、焊接、回锡、冷却。其中回锡是把锡线拉回与焊点分离,避免拉尖、连锡。
半导体光源:能量转换效率高、使用寿命可达数万小时、功率密度低使加热更均匀,可按材料吸收特性选择808/915/941/980nm等波长。
送丝时切开松香芯锡线、释放内部应力,防止炸溅和锡球,抑制飞溅。